
Herinneringsinformatie



Sep 09, 2026
Een bucking-eenheid, ook wel een koppelingsbucking-machine of opschroefmachine genoemd, verleden een gecontroleerd koppel toe om behuizing- en buisverbindingen met schroef te maken of los te maken. Wanneer het begint te falen, is het eerste teken meestal geen vastlopen of een kapot onderdeel. Het is een koppelgrafiek die niet meer besloten met de grafiek: de machine stopt bij het juiste aantal omwentelingen, maar het isolatiekoppel is 10 procent lager dan de vorige verbinding, of de verbinding draait een kwartslag nadat de spil stopt.
Veel olieveldverbindingen zijn uitgesloten volgens API 5B-draadtoleranties en gemaakt volgens een verbindingsspecifiek koppelschema. De bucking unit maakt deel uit van de meetketen. Hetzelfde patroon herhaalt zich in veel winkels: de bucking-eenheid heeft geleidelijk de nauwkeurigheid van het koppel, de klemgreep of de uitlijning verloren . De buis, koppeling en schroefdraadverbinding voldoen aan de specificaties; de machine is de variabele. In dit artikel worden de meest waardevolle problemen met de buckingunit in kaart gebracht in praktische oplossingen, beginnend met de diagnose en via kalibratie, onderhoud en apparatuurselectie. Lees deze uitleg voor meer informatie over hoe deze machines koppel ontwikkelen koppeloutput en make-upprincipes in een koppelingsbucketeenheid .
Ervaring op de werkvloer meestal op vijf foutgroepen: drift van de koppeltransducer, slijtage van de klem- en wisselplaat, instabiliteit van de hydraulische druk, foutieve uitlijning van de spil en besturings- of programmafouten. Ze zijn niet altijd gescheiden. Een kaak voor één gewricht kan een koppelpiek veroorzaken die lijkt op een transducerfout, en een niet goed uitgelijnde spil kan ervoor zorgen dat elke koppeling onder een hoek begint.
| Probleem | Wat je ziet | Gebruikelijke oorzaak | Eerste oplossing |
|---|---|---|---|
| Afwijking van de koppeltransducer | Het eindkoppel schrappen van vloeiende tussen identieke verbindingen | Nulverschuiving van loadcel, defecte kabel, verminderde versterking | Opnieuw op nul zetten bij werktemperatuur; verifieer met een traceerbare mastercel |
| Slijtage van kaak en inzetstuk | Pijp of koppeling draait in de kaken; scorelijnen op de OD | Versleten wisselplaten, verkeerde matrijsradius, lage klemdruk | Vervang inzetstukken; straal controle; stel de klemdruk in via de buitendiameter van de buis |
| Instabiliteit van de hydraulische druk | Koppelingen of -dalingen bij dezelfde drukinstelling | Lucht in het circuit, versleten ontlastklep, het olie | Lucht zuiveren; service-ontlastklep; olietemperatuur controleren |
| Verkeerde uitlijning van de lekkage | Het koppelen begint onder een hoek; eerste draden zijn beschadigd | Versleten spilconus, losse kop, foutieve tram | Voer een testbalk uit; conisch contact controleren; draai de montage opnieuw aan |
| Besturings- of programmafout | Machine stopte vroeg of laat; vertellen van foutieve beurten | Verkeerd draadnummer, resterende offset, encoderdrift | Controleer het programma; positieve compensaties; Controleer de encoder aan beide uiteinden van de slag |
Koppelfouten zijn het duurst omdat ze een slechte verbinding kunnen verbergen. Een bevestigde transducer kan het doelkoppel aflezen terwijl het feitelijk gewricht te weinig wordt aangedraaid. Vervolgens verlaat de verbinding het station onder het vereiste bijvulniveau. De beste tegenmaatregel is om de volledige koppel-versus-draai-curve enorm te leggen en de vorm ervan te vergelijken met het verbindingsdiagram, en niet alleen met het eindeloze getal. Veranderingen in de draadsamenstelling veranderen ook de wrijving, dus het koppelvenster is alleen geldig voor de verbinding die in de tabel staat vermeld.
Klemfouten zijn meestal zichtbaar. Glanzende vlekken rond de buitendiameter van de buis, rotatie in de kaken van een buis begint te buigen in de lader terwijl de insteekradius van de klemdruk verkeerd is. Hydraulische fouten kunnen op koppelfouten lijken als de olie koud, vervuild of oververhit is. Uitlijningsfouten zijn het gevaarlijkst omdat de schade is veroorzaakt in de eerste twee threads; tegen de tijd dat de koppelgrafiek er abnormaal uitziet, is de koppeling al kruislings van schroefdraad voorzien.
Voordat u onderdelen vervangt, moet u de buckingeenheid door een reeks laten lopen die meetfouten van mechanische fouten scheidt. Het doel is om de eerste fout in de keten te significant, niet het onderdeel dat kapot gaat.
Een onverwachte piek aan het einde van de make-upcyclus betekent dat het schoudercontact maakt voordat het referentievlak wordt bereikt. Een vlakke zone in het midden betekent dat de buis in de kaken kan glijden. Een onvermijdelijke maar steeds steilere curve wijst meestal op compressie van de draadcompound en niet op draadschade. Deze curven kunnen direct worden vergeleken omdat de encoder en de koppeltransducer van de buckingunit dezelfde gegevens hebben die de QC-afdeling nodig heeft.
Omschakeling is het moment waarop de meeste fouten in de buckingeenheid worden ontdekt. Een andere behuizingsgrootte, een nieuwe koppelingsstijl of een doel met een lager koppel kunnen er allemaal correct lijken op het bedieningsscherm, terwijl de dubbele configuratie verkeerd is. Door na de omschakeling één referentieverbinding aan te maken, worden deze fouten ondervangen voordat de productie start. De procedure wordt in meer detail beschreven in deze handleiding omschakelprocedures en koppelregeling op een draaibank met bucking unit .
Preventief onderhoud levert de grootste impact op als de buckingunit wordt beschouwd als een meetinstrument en niet alleen als een hydraulische machine. Een korte dagelijkse checklist voorkomt dat de meeste veelvoorkomende problemen terugkeren.
De olieviscositeit verandert met de temperatuur, dus het kalibreren van een koude machine kan een systematische fout bestaan in een warme productierun. De koppeltransducer, kabel, versterker en display moeten feitelijk worden met een master-koppelcel die alleen voor kalibratie is gereserveerd. Een praktijkinterval is afhankelijk van het aantal diensten en de zwaarte van de werkzaamheden; veel winkels herhalen aan het begin van elke dienst een referentieverbinding en uitvoeren van een volledige hoofdcelverificatie uit.
Verschillende soorten kaakinzetstukken zijn de meest belangrijke oorzaak van problemen met de klemeenheid. De insteekradius moet worden bevestigd met de werkelijke buitendiameter van de buis, en niet met een nominale maat die in het taakbestand staat. Dunwandige buizen worden ovaal voordat de koppelwaarde beweegt als de klemdruk is ingesteld voor een krachtige verbuizingsreeks. Het markeren van wisselplaten op radius en het buiten gebruik houden van versleten matrijzen is een goedkope manier om dure schroefdraadschade te voorkomen.
Een foutieve uitlijning van de spil is gemakkelijk te matig, omdat deze zich langzaam ontwikkelt. Een teststaaf en een meetgeefklok aan of de spilneus haaks staat op de klemas. Op de plaats van een visuele controle moet de tolerantie van de machinefabrikant worden gebruikt, omdat de eerste draad al met een fractie van een millimeter kan worden beschadigd.
Als dezelfde problemen na een volledige onderhoudscyclus opnieuw optreden, beschikt de buckingunit mogelijk niet langer over de stijfheid, de regelresolutie van de datalogging die nodig is voor de verbindingsmix in uw werkplaats. De selectie moet gebaseerd zijn op het koppelbereik, de spilboring, het klemsysteem en de bedieningsfuncties die de omschakeling reproduceerbaar maken.
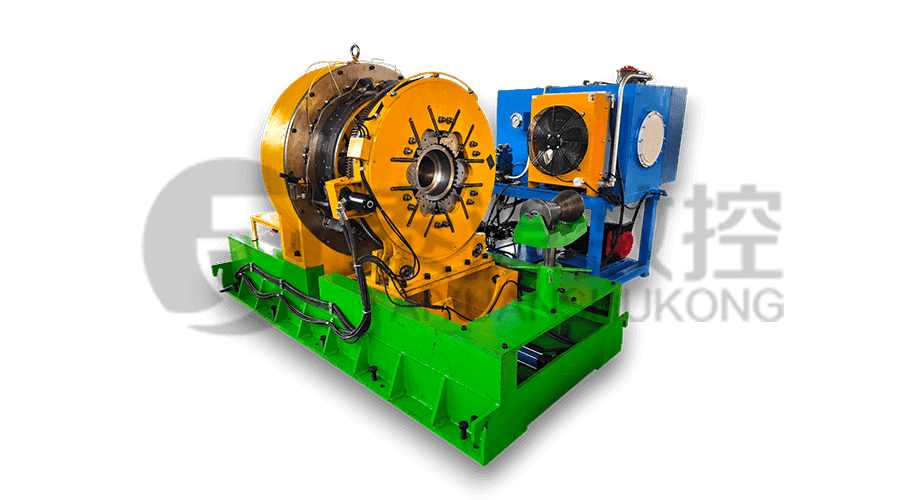
Voor winkels die behuizing- en buiskoppelingen maken en afbreken, is de TYSKNKJ-100 opschroefmachinebehuizing en buiskoppeling een voorbeeld van een machine die is ontworpen rond gecontroleerd hydraulisch koppel en op matrijs gebaseerde klemming. Het geeft de machinist een duidelijke koppel- en draaiuitlezing, wat precies is wat de diagnosesequentie nodig heeft.
Voor een bredere vergelijking van machinetypen kunt u de handleiding lezen het selecteren van een draaibank voor het koppelen van behuizingen en buizen Beslissend om te beslissen tussen een stand-alone buckingunit, een gecombineerde draadsnij- en buckingmachine, en een unit die later in een productielijn zal worden gecombineerd.
Ondanks een correcte diagnose laten sommige defecten aan de bucking unit schroefdraden achter op bruikbare bruikbare buizen zitten. Het slopen van elk beschadigd buisuiteinde is duur, vooral bij kleine batches. Een speciaal gebouwde draaibank voor het bewerken van olieleidingen kan het draadprofiel opnieuw verwijderen of herstellen met dezelfde nauwkeurigheidsverwachtingen als bij de oorspronkelijke bewerking. De TYSK1355-draaibank voor het bewerken van olieleidingen is een machine die is ontworpen voor dit reparatie- en herbewerkingswerk.
Als het hoofdprobleem eerder handmatige bediening dan koppelnauwkeurigheid is, elimineert een praktische koppelingslijn het meest variabele deel van het proces: het handmatig in en uit de bucking-unit bewegen van de pijp en de koppeling. De intelligente productielijn koppelt make-up, inspectie en gegevensregistratie aan elkaar, zodat de koppelcurve voor elke verbinding behouden blijft.
Een probleem met de bucking unit wordt opgelost wanneer de machine hetzelfde koppel en hetzelfde draairesultaat kan herhalen binnen de verbindingstolerantie. Begin met kalibratie en omschakeldiscipline. Als de machine het proces daarna niet kan volhouden, moet de volgende stap het vasthouden van het werkstuk, de koppelcontrole van de materiaalhantering verbeteren.
Gerelateerde producten
 Model: TYSK-630T Boorpijp, gewricht en koppelingslater
De machine maakt gebruik van een FANUC CNC-systeem met stabiele verwerkingsnauwkeurigheid en flexibele programmeerfuncties om ervoor te zorgen dat de bewerkte onderdelen voldoen aan strenge industrienormen. Het ontwerp met hoog koppel en zware belasting is bestand tegen langdurig continu werk en heeft een sterke duurzaamheid.
 Model: TYSK-1355 Oliepijpverwerking draaibank
De machine maakt gebruik van een FANUC CNC-systeem met stabiele verwerkingsnauwkeurigheid en flexibele programmeerfuncties om ervoor te zorgen dat de bewerkte onderdelen voldoen aan strenge industrienormen. Het ontwerp met hoog koppel en zware belasting is bestand tegen langdurig continu werk en heeft een sterke duurzaamheid.
 Model: TYSK-XQJ-550 Medium en grote PTFE -filmskivatie -machine
Ontworpen voor het verwerken van plano's met een maximale diameter van 550 mm en een maximale lengte van 1000 mm. We kunnen ook aanpassen aan de behoeften van gebruikers. Vriendelijke veranderingssnelheid en dikte met CNC.
 Serie: TYSK-NKJ Schroefmachine/behuizing en slangenkoppeling Bucking-eenheid
De machine maakt gebruik van een hydraulische motor, een mechanisch zweefmechanisme en real-time koppeldetectie, past zich aan materiaalbuiging aan en voorkomt materiaalvervorming. Hulpmachines zijn geconfigureerd om te helpen bij semi-automatisering.
 Lange, zware materiaaloplossingen Automatisch laad- en losmechanisme voor pijpschema's
De speciale flexibele ondersteuningsmodus kan de invloed van het buigen van het werkstuk op de verwerking effectief verminderen en de opbrengst verbeteren. Strikt passend bij onze pijpdraadsnijmachine.
 Modulaire ijzerchipbreker High Strength Crusher voor chip
De bladen zijn gemaakt van zeer sterke materialen en redelijk geplaatst bij de uitgang van de spaanextractor om de klontijzeren spanen te breken. Verminder het risico op terugdraaien en verbeter het gebruik van het afvalframe.
 Serie: TYSK-HB Semi-automatische slijtvaste bandlasser
Van toepassing op ARNCO 100XT, 200XT, 300XT. Ondersteuning van φ1,2-2,0 gevulde of massieve draadverhardingslassen. Kan op twee manieren worden uitgerust met spuitlassen met één pistool en spuitlassen met dubbel pistool. Ondersteuning van PLC- of CNC-systeembesturing.
